

Заливочный ППУ: что это, применение, выбор и расход
Содержание:
Заливочный ППУ это двухкомпонентная система, которую смешивают и в жидком виде заливают в полость или форму, где она вспенивается и твердеет. Им заполняют стены, сэндвич-панели, корпуса холодильников, трубы «труба в трубе», формы для изделий. Систему выбирают по назначению, структуре ячейки и плотности, а расход считают по объёму полости, плотности и коэффициенту уплотнения. Ниже разбираем каждый шаг с цифрами по системам Экотермикс.
Что такое заливочный ППУ
Заливочный пенополиуретан получают на месте из двух жидких компонентов. Компонент А (полиольный) содержит смесь простых полиэфиров и специальных добавок, компонент Б представляет собой полимерный дифенилметандиизоцианат. После смешивания начинается реакция: смесь поднимается, заполняет объём и превращается в жёсткую пену. Поэтому в поисковых запросах его часто называют жидким ППУ или жидким пенополиуретаном: на объект и на участок он приходит в бочках как жидкость, а пеной становится уже в полости.
От напыляемого ППУ заливочный отличается способом нанесения. Напыляемую систему распыляют на поверхность тонкими слоями, заливочную льют порцией в замкнутое пространство: между стенами, между обшивками панели, между корпусами холодильника, между стальной трубой и оболочкой, в пресс-форму. Пена расширяется и занимает свободные полости, включая узкие и труднодоступные места, поэтому форма полости почти не ограничивает применение.
Вспенивателем в заливочных системах служат вода, фреон, муравьиная кислота или циклопентан, в зависимости от марки. Структура готового материала бывает закрытоячеистой, открытоячеистой или однородной без пор. Закрытоячеистые системы Экотермикс применяют для теплоизоляции стен, панелей, холодильников и труб. Открытоячеистая система легче: у 600 (210) PRO Z плотность свободного вспенивания 8–15 кг/м³. Монолитные системы высокой плотности идут на изделия и декор.
Компоненты поставляют в отдельных бочках и смешивают непосредственно перед работой. За счёт этого у них длиннее срок хранения: у большинства систем Экотермикс он составляет 6 или 12 месяцев со дня изготовления в закрытой таре.
Двухкомпонентный пенополиуретан: из чего состоит система
Любой пенополиуретан двухкомпонентный заливочный описывают одним набором параметров. Их нужно понимать до покупки, потому что от них зависит, подойдёт ли система под ваш объём, оборудование и температуру в цехе.
Соотношение у заливочных систем задают в массовых частях. У 418HD(30)F в ЛТИ приведены оба значения: 100:120 по массе и 1:1 по объёму. Для других систем объёмное соотношение нужно уточнять у технолога, пересчитывать его самостоятельно по плотностям не стоит.
Время старта определяет, сколько секунд остаётся, чтобы залить порцию. Чем короче старт, тем раньше смесь начинает подниматься и тем меньше она успевает растечься по дну полости. Старт зависит и от условий переработки: у 418HD(30)F в стакане он 30–40 с, а на заливочной машине высокого давления 18–22 с.
Свободное и стеснённое вспенивание
Плотность в карточке и плотность в готовой стене или изделии почти никогда не совпадают. Причина в разнице между свободным и стеснённым вспениванием.
Плотность свободного вспенивания измеряют на пене, которая поднялась без ограничений, например в стакане или открытом ящике. По определению, принятому в технической литературе по формованию ППУ, образец 100×100×100 мм вырезают из центра свободно поднявшегося блока. Когда та же смесь поднимается в закрытой полости, стенки и крышка мешают ей расширяться. Пена уплотняется, и её фактическая плотность в изделии оказывается выше.
Отношение плотности в изделии к плотности свободного вспенивания называют коэффициентом уплотнения:
k = ρизд / ρсв
где ρизд это плотность в изделии (масса залитой смеси, делённая на объём полости), кг/м³; ρсв это плотность свободного вспенивания, кг/м³; k безразмерный.
В технической литературе по формованию жёсткого ППУ формы обычно заполняют с коэффициентом уплотнения больше 1,03 и не выше 1,9, а предпочтительный диапазон указывают как 1,1–1,5. Пену уплотняют, чтобы она дошла до всех углов и дала ровную поверхность.
Это видно и по картам Экотермикс. У системы 400 S для скорлуп плотность свободного вспенивания 30–35 кг/м³, а плотность в изделии 60 кг/м³: коэффициент уплотнения в пресс-форме около 1,7–2,0. У 418HD(30)F в стакане получается 30–35 кг/м³, а в ядре изделия при переработке на машине высокого давления 35–40 кг/м³.
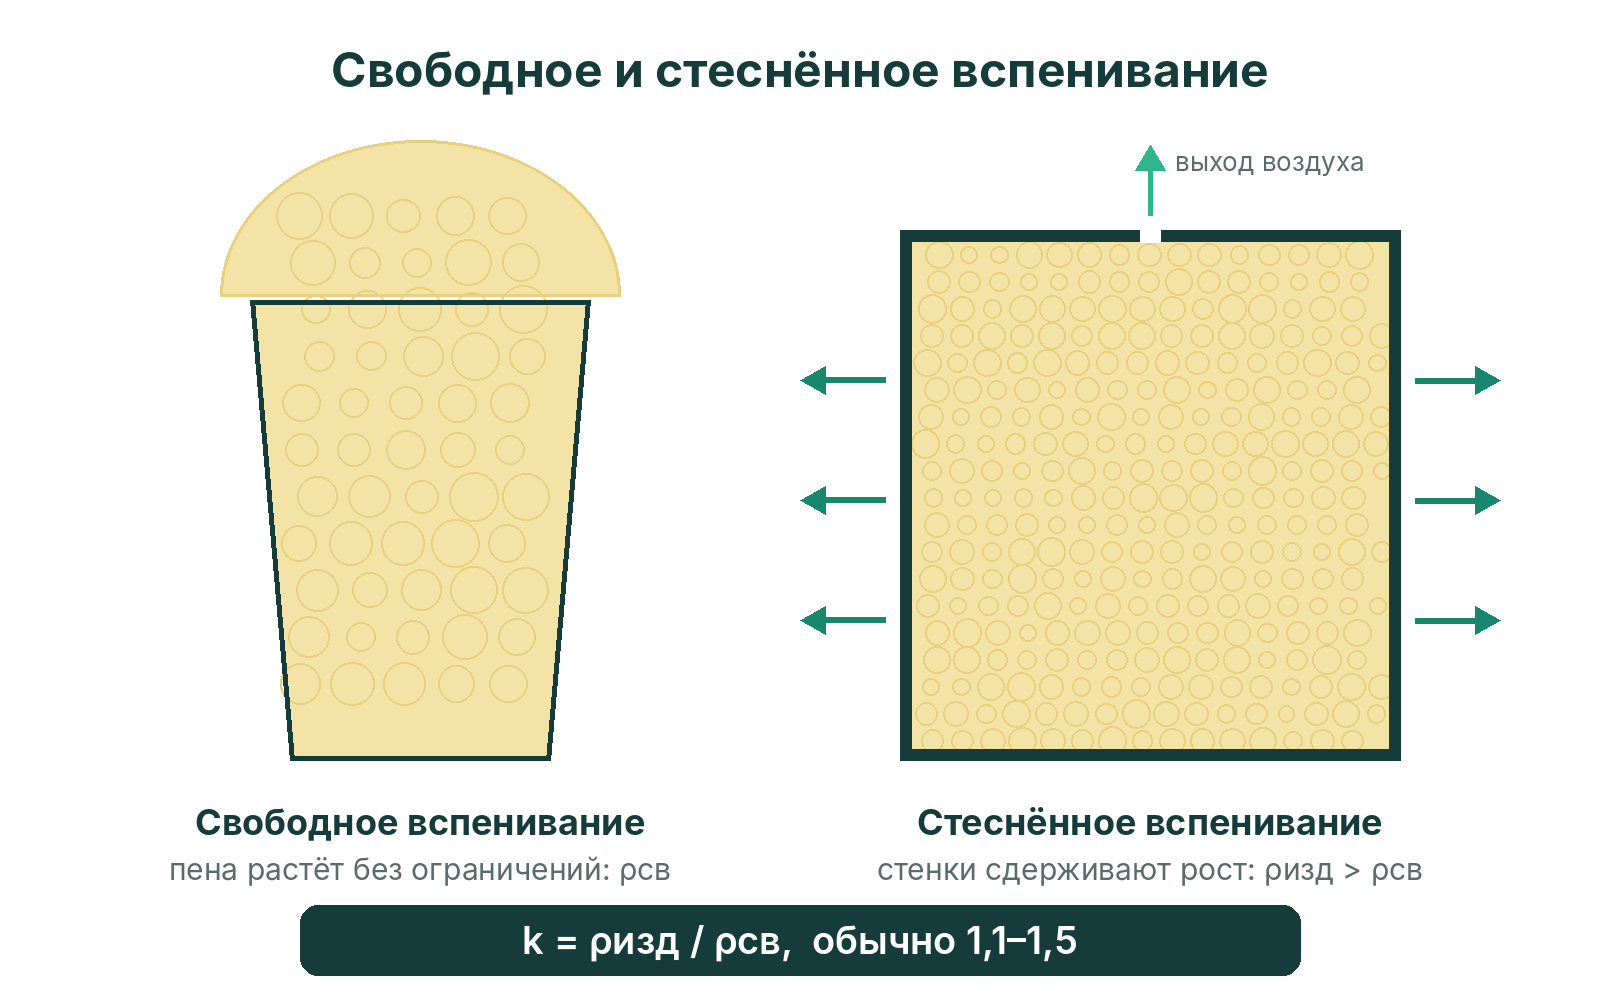
Из этого следуют два практических вывода. Первый: при расчёте расхода нельзя брать только плотность свободного вспенивания, нужно закладывать уплотнение. Второй: чем сильнее уплотнение, тем выше давление пены на стенки. Форма или обшивка должны выдерживать это давление без деформации, а воздух из полости должен куда-то выходить, поэтому в крышке или облицовке оставляют небольшие отверстия.
Регулировать плотность изменением пропорции А:Б нельзя. Плотность задаёт рецептура системы, а соотношение компонентов указано в ЛТИ и паспорте качества. Нужна другая плотность, значит, нужна другая марка или партия, изготовленная под вашу задачу.
Где применяют заливочный ППУ
Заливочный пенополиуретан работает везде, где есть замкнутый объём, который нужно заполнить утеплителем или наполнителем. Ниже основные направления и системы Экотермикс, которые под них выпускаются.
Заливка ППУ в стены и полости
При строительстве с воздушным зазором между наружной и внутренней стеной полость часто считают дополнительным утеплителем. Но теплопроводность воздуха в такой полости достаточно высокая, и через неё уходит тепло. Заливка ППУ в межстеновое пространство закрывает эту проблему без заметного утяжеления конструкции, а изоляция начинает работать сразу после отверждения. Пена равномерно заполняет полость, включая узкие места, и препятствует появлению грибка, грызунов и насекомых.
Заливку ППУ в стены выполняют в двух случаях: в новом строительстве по технологиям, где заливка теплоизоляции предусмотрена проектом, и при ремонте, когда полость заполняют через небольшие технологические отверстия в облицовке без демонтажа.
Для этих задач подходят:
- Экотермикс 300 PRO Z Г2 на воде: закрытая ячейка, теплопроводность 0,032, комплект 470 кг (компонент А 220 кг + компонент Б 250 кг), выход с комплекта 10–13 м³, горючесть Г2. Компоненты перерабатывают при 35–45 °C, температура основания не ниже 15 °C, воздуха не ниже 10 °C.
- Экотермикс 300 PRO ICE (Z) Г2 на фреоне: закрытая ячейка, компоненты 30–40 °C.
- Экотермикс 600 (210) PRO Z Г2: открытая ячейка, плотность свободного вспенивания 8–15 кг/м³, комплект 460 кг (компонент А 210 кг + компонент Б 250 кг), выход с комплекта 26–30 м³, температура основания от 0 °C. Для этой системы нужна проточная вентиляция помещения, а после полимеризации поверхность рекомендуется покрыть масляной краской, полиуретановой грунт-эмалью или тонким слоем системы 300.
- Экотермикс 418HD(30)F: заливка жёсткого ППУ в здания, дверные проёмы, промышленные холодильники.
Как заливать стену. Наши рекомендации по порядку работ, которые нужно подтвердить пробной заливкой на своей конструкции:
- Отверстия сверлят в шахматном порядке, обычно в швах кладки, диаметром до 14 мм, с шагом 30–50 см (в однородной полости допустимо до 0,5–1 м).
- Заливают снизу вверх: сначала весь нижний ряд отверстий, затем следующий. Порцию подают коротко и делают паузу около 10 секунд; когда пена вышла из соседнего отверстия, переходят к нему.
- В новом строительстве полость заполняют ярусами высотой до 30 см после вспенивания. Перед следующим ярусом выдерживают паузу около 5 минут, пока поверхность пены не остынет примерно до 50 °C.
- Стену проверяют на выпучивание после каждого яруса. Если кладка или облицовка слабые, ярус делают ниже.
- После отверждения излишки пены срезают, отверстия заделывают раствором или штукатуркой.
Высоту яруса, шаг отверстий и паузу для конкретной стены и системы согласуйте с технологом Экотермикс и проверьте на тестовом участке.
Утепление жидким пенополиуретаном в стенах частного дома технически возможно, но 300 PRO Z по ЛТИ предназначена только для профессионального использования. Частнику проще заказать работы у бригады с оборудованием, чем заливать вручную.
Сэндвич-панели и ПИР-панели
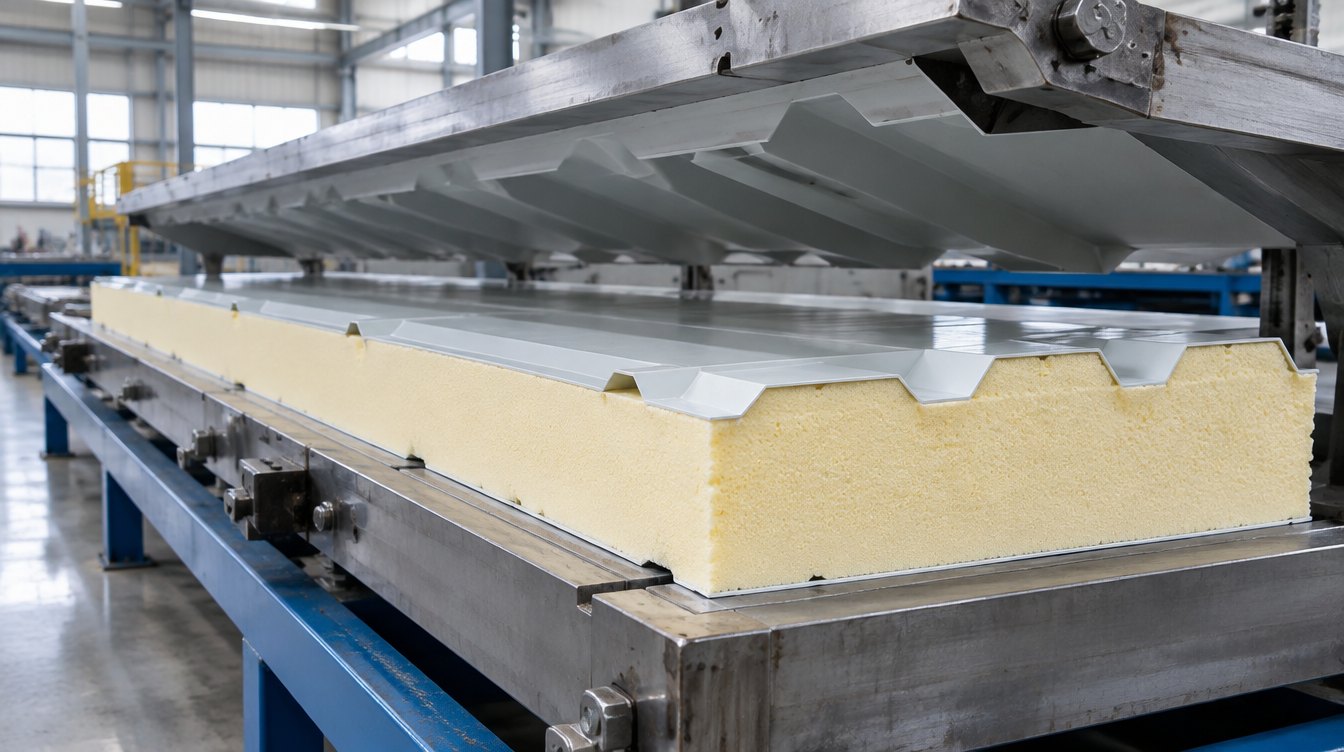
Сэндвич-панели получают заливкой системы в форму или в пространство между облицовочными слоями. Пена занимает весь объём и формирует слой заданной плотности. Системы подходят и для непрерывного, и для периодического способа производства.
- 406 P: ПИР- и сэндвич-панели, соотношение 100:190, вспениватель вода и муравьиная кислота, плотность свободного вспенивания 30–40 кг/м³. Рекомендованная температура компонентов 18–23 °C, формы 25–30 °C: так смесь лучше течёт, прочность выше, плотность по объёму ровнее, а зона вытянутых ячеек меньше.
- 406 FP: вода, 100:105, плотность 25–115 кг/м³.
- 400 P: периодический способ, 100:135, плотность 32 кг/м³.
- 400 P2 и 400 P4: сэндвич-панели, стены и крыши фургонов и полуприцепов, строительство; толщина изолирующего слоя 20–200 мм.
Если панели собирают на клей, а не заливкой, подбор описан в статье про клей для сэндвич-панелей.
Холодильное оборудование, водонагреватели, двери
В холодильниках, морозильных ларях и водонагревателях пену заливают в жидком виде между внутренним и внешним корпусом. Затвердевший закрытоячеистый ППУ придаёт корпусу жёсткость и защищает металл от коррозии.
- 400 FR-X и 400 FR-XD: холодильное оборудование, двери и стенки холодильников; соотношение А : циклопентан : Б = 100:13:145, плотность свободного вспенивания 23–24 кг/м³.
- Z 30/162: изоляция накопительных водонагревателей прямым запениванием; плотность в ядре 37 кг/м³, закрытых ячеек 93 %, теплопроводность λ20 = 0,023 Вт/(м·К).
- 418HD(30)F: промышленные холодильники, системы охлаждения, заполнение дверных проёмов.
Фургоны, цистерны и ёмкости
Производители изотермических фургонов заливают систему между внутренней и наружной стенками кузова. Пена держится на стенках при постоянной вибрации и добавляет кузову жёсткости. По такой же схеме «термоса» утепляют цистерны: пена между корпусами, наружный корпус защищает её от ультрафиолета. Для фургонов выпускается 400 FR (плотность свободного вспенивания 50 кг/м³), для фургонов, цистерн и ёмкостей также подходит 418HD(30)F.
Трубопроводы и скорлупы
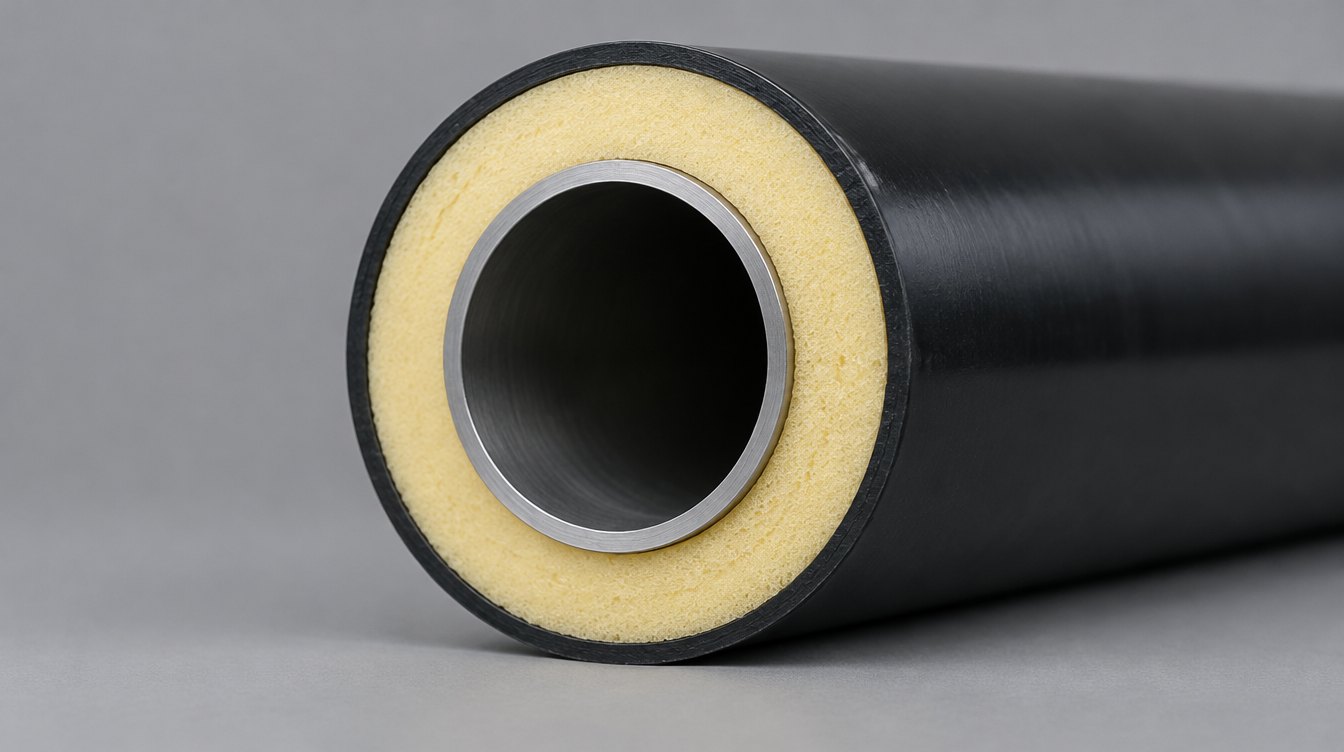
Предизолированные трубы делают по технологии «труба в трубе»: систему заливают в зазор между стальной трубой и наружной оболочкой.
- 400 Т (100:140): «труба в трубе» и «труба в форме» для теплосетей, нефте- и газопроводов с температурой эксплуатации до 150 °C.
- 400 Т (100:180): «труба в трубе», соответствует требованиям ГОСТ 30732-2020.
- 400 Т PRO: теплоизоляция трубопроводов, плотность свободного вспенивания 35–45 кг/м³.
- 400 Т ППМ: пенополимерминеральная изоляция, в смесь добавляют кварцевый песок (А : Б : песок = 100:160:180).
- 400 S: скорлупы, то есть жёсткие полуцилиндры и сегменты с замками для монтажа на уже проложенные трубы.
Утепление труб жидким пенополиуретаном на уже проложенных сетях выполняют скорлупами: их отливают заранее в пресс-формах и монтируют на трубу.
Формы для заливки ППУ: изделия, декор, ульи
Формы для заливки ППУ делают из силикона, пластика, дерева, металла. Перед заливкой их обрабатывают антиадгезионной смазкой, чтобы изделие легко вынималось. Плотность изделий здесь шире, чем в теплоизоляции, вплоть до монолита.
- 418 HD (50-80): декоративные балки, консоли, доски «под дерево», ульи; плотность свободного вспенивания 45–80 кг/м³.
- 418 HD (UR): пчелиные ульи, элементы мебели, карнизы, розетки; 50–60 кг/м³. Заливка ульев ППУ идёт в пресс-формы.
- 418 HD (90-400): ручная заливка, мебельный декор, балясины, пилястры, кронштейны; 85–500 кг/м³.
- 418 HD (T): полутёрки для штукатурки; 100–120 кг/м³.
- 418 HD (1000): монолитные формованные изделия; 1050–1100 кг/м³.
- 507/130 ZV: армирование изделий из акрила (ванны, душевые поддоны).
- 400 ТБ: заливка буйков; водопоглощение менее 1 %, закрытая ячейка, пена легче воды и держит корпус на плаву.
Если нужна не пена, а монолитная заливка электроники или кабельных муфт, это уже компаунды: разбор в статье компаунд для заливки.
Компоненты для заливки ППУ: как выбрать систему
Компоненты для заливки ППУ подбирают по шести признакам. Каждый признак ниже разобран по одной схеме: что это, почему важно, что будет при ошибке, как проверить и что делать.
Назначение и структура ячейки
С этого начинают. Для теплоизоляции стен, панелей, холодильников и труб Экотермикс выпускает в основном закрытоячеистые системы. Открытоячеистая 600 (210) PRO Z легче и выходит с комплекта в 26–30 м³ против 10–13 м³ у 300 PRO Z, но требует проточной вентиляции и защитного покрытия после полимеризации.
- Почему важно: структура ячейки определяет теплопроводность и поведение пены во влажной среде. Закрытоячеистая жёсткая пена с долей закрытых ячеек больше 90 % слабо впитывает воду: в лабораторных испытаниях водопоглощение обычно ниже 2 %.
- Последствия ошибки: для изделий, которые работают в воде, это критично: на странице 400 ТБ плавучесть буйка прямо связана с закрытой ячейкой, которая почти не впитывает воду.
- Как проверить: строка «Структура ячейки» в характеристиках и водопоглощение в ЛТИ.
- Что делать: для влажных условий выбирайте системы с закрытой ячейкой и указанным водопоглощением, например 400 ТБ (менее 1 %) или 418HD(30)F (1–5 % за 24 часа).
Плотность
Плотность определяет массу изделия и расход компонентов. У систем Экотермикс для теплоизоляции полостей, панелей, холодильников и труб плотность свободного вспенивания в основном лежит в пределах 23–45 кг/м³, у систем для изделий в формах начинается от 45 кг/м³ и доходит до монолита.
- Почему важно: чем выше плотность, тем больше килограммов компонентов уходит на кубометр.
- Последствия ошибки: слой или изделие не получат свойств, на которые рассчитана задача, а фактический расход уйдёт от расчётного.
- Как проверить: плотность свободного вспенивания в ЛТИ и, если указана, плотность в изделии или в ядре.
- Что делать: подробная таблица ниже, в разделе про выбор плотности.
Вспениватель
В системах Экотермикс встречаются вода, фреон, муравьиная кислота и циклопентан. 300 PRO Z работает на воде, 300 PRO ICE на фреоне, 406 P на воде с муравьиной кислотой, 400 FR-XD на циклопентане.
- Почему важно: вспениватель влияет на условия переработки. Например, для 400 FR-X и FR-XD циклопентан добавляют отдельной частью: 13 частей на 100 частей А.
- Последствия ошибки: система под одно оборудование и технологию может не подойти к другой.
- Как проверить: строка «Вспениватель» в характеристиках.
- Что делать: выбирайте вспениватель под своё оборудование и продукцию, а совместимость согласуйте с технологом.
Реакционность: время старта и подъёма
- Почему важно: время старта ограничивает объём порции и длину пути, который смесь проходит до начала подъёма.
- Последствия ошибки: растёт риск, что смесь начнёт подниматься раньше, чем дойдёт до дальних участков полости.
- Как проверить: время старта, гелеобразования и подъёма в ЛТИ при указанной температуре. Учтите, что на машине реакция идёт быстрее, чем в стакане.
- Что делать: перед серией сделайте тест в стакане при своей температуре компонентов и сверьте время с ЛТИ.
Температура переработки
У каждой системы свой диапазон. 300 PRO Z перерабатывают при 35–45 °C, 406 P и серию 418 HD при 18–22 °C, 400 Т и 400 ТБ при 20–22 °C, 418HD(30)F при 25 ± 1 °C. Для 418 HD (50-80) перегрев компонента А выше 30 °C не допускается.
- Почему важно: от температуры компонентов зависит, как быстро идёт реакция и какая получится плотность.
- Последствия ошибки: время старта и плотность в ЛТИ даны для конкретной температуры, при другой температуре результат будет отличаться от табличного.
- Как проверить: термометр в бочке и сверка с ЛТИ; для форм и труб отдельно контролируют их температуру.
- Что делать: термостатируйте компоненты заранее; про работу в мороз подробнее в статье о напылении ППУ зимой, принципы хранения там те же.
Горючесть
В картах указан класс горючести: Г2 у 300 PRO Z и 600 PRO Z, Г3 у 418HD(30)F по ГОСТ 30244-94.
- Почему важно: класс горючести задают в проекте.
- Последствия ошибки: материал не пройдёт по требованиям проекта.
- Как проверить: строку «Горючесть» в характеристиках или ЛТИ.
- Что делать: что означают классы, разобрано в статье группа горючести ППУ.
Сравнение систем по задачам
| Система | Задача | Вспениватель | А:Б | Плотность свободного вспенивания, кг/м³ | Температура компонентов, °C |
|---|---|---|---|---|---|
| 300 PRO Z Г2 | Стены, полости | Вода | 100:105 | 25–35 (ЛТИ), варианты до 115 | 35–45 |
| 300 PRO ICE (Z) Г2 | Стены, полости | Фреон | 100:105 | 25–35 (ЛТИ) | 30–40 |
| 600 (210) PRO Z Г2 | Полости, открытая ячейка | Вода | 100:105 | 8–15 | 35–45 |
| 418HD(30)F | Здания, холодильники, двери, трубы | Нет данных в ЛТИ | 100:120 | 30–35 | 25 ± 1 |
| 406 P | ПИР- и сэндвич-панели | Вода, муравьиная кислота | 100:190 | 30–40 | 18–22 |
| 400 FR-XD | Холодильники | Циклопентан | 100:13:145 | 24 | Уточняйте у технолога |
| Z 30/162 | Водонагреватели | Нет данных | 100:162 | Ядро 37 | 20–22 |
| 400 Т (100:140) | «Труба в трубе» | Нет данных | 100:140 | 25–35 | 20–22 |
| 400 S | Скорлупы | Нет данных | 100:140 | 30–35, в изделии 60 | 20 ± 2 |
| 418 HD (50-80) | Изделия, ульи | Нет данных | 100:120 | 45–80 | 18–22 |
Строки «Нет данных» означают, что в карточке параметр не указан, уточняйте его у технолога.
Как выбрать плотность
Начинайте с задачи, затем смотрите плотность в карточке подходящей системы. Ниже значения из карт и ЛТИ Экотермикс.
| Задача | Система | Плотность по карточке, кг/м³ |
|---|---|---|
| Заливка полостей, открытая ячейка | 600 (210) PRO Z Г2 | 8–15 свободного вспенивания |
| Заливка стен и полостей, закрытая ячейка | 300 PRO Z Г2 | 25–35 по ЛТИ; изготавливают варианты 20, 30, 40, 60, 120 |
| Холодильники, двери | 400 FR-X / FR-XD | 23 / 24 свободного вспенивания |
| Здания, холодильники, двери, трубопроводы | 418HD(30)F | 30–35 в стакане, 35–40 в ядре на машине |
| ПИР- и сэндвич-панели | 406 P / 400 P2 / 400 P4 | 30–40 / 29–32 / 32–36 |
| Водонагреватели | Z 30/162 | 37 в ядре |
| Трубы «труба в трубе» | 400 Т / 400 Т PRO | 25–35 / 35–45 |
| Скорлупы | 400 S | 30–35 свободного вспенивания, 60 в изделии |
| Фургоны | 400 FR | 50 |
| ППМ-изоляция труб | 400 Т ППМ | 70–85 |
| Декор, ульи, доски «под дерево» | 418 HD (50-80) / 418 HD (UR) | 45–80 / 50–60 |
| Мебельный декор, балясины | 418 HD (90-400) | 85–500 |
| Полутёрки | 418 HD (T) | 100–120 |
| Монолитные изделия | 418 HD (1000) | 1050–1100 |
У 300 PRO Z в карточке указан широкий диапазон 25–115 кг/м³ с пометкой: конкретную партию изготавливают под фактическую потребность. Значит, плотность под вашу стену или изделие согласуют при заказе, а точное значение для партии записывают в паспорт качества.
Расход заливочного ППУ: формула и примеры
Расход для заливки считают от объёма, а не от площади. Формула для напыления по площади и толщине разобрана в статье расход ППУ на 1 м², здесь нужен другой подход: полость заполняется целиком, и пена в ней уплотняется.
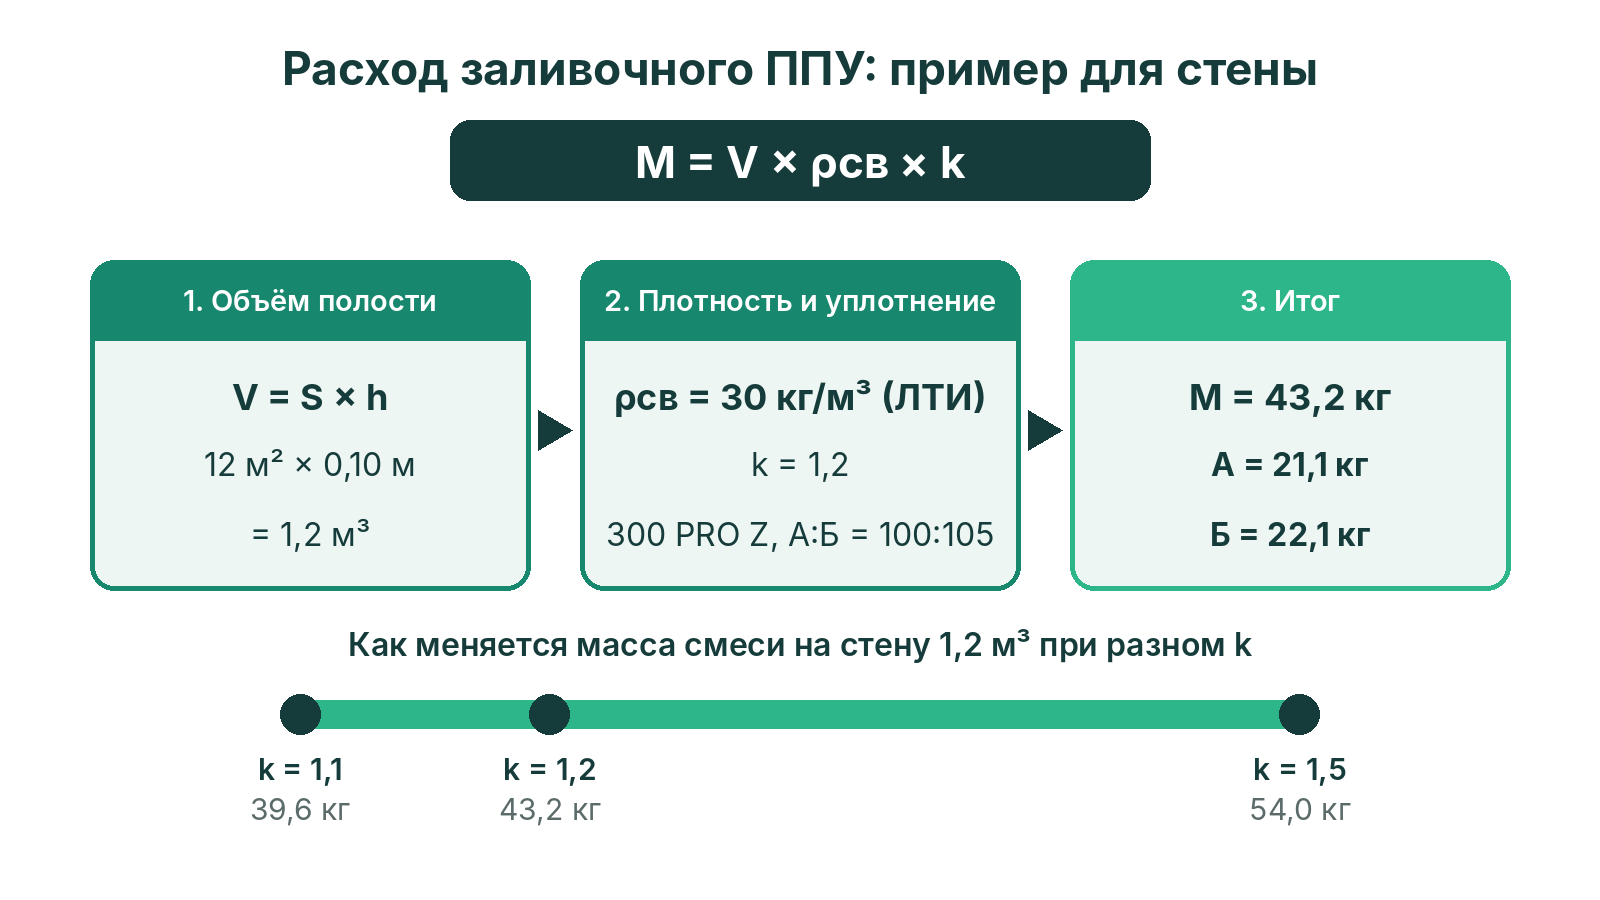
M = V × ρсв × k
где M это масса смеси компонентов А и Б, кг; V это объём полости, м³; ρсв это плотность свободного вспенивания по ЛТИ, кг/м³; k это коэффициент уплотнения, безразмерный.
Для плоской полости (стена, панель) объём считают как V = S × h, где S это площадь, м², а h это толщина полости, м. Если в карточке уже дана плотность в изделии или в ядре (у 400 S, Z 30/162, 418HD(30)F на машине), её подставляют вместо произведения ρсв × k: M = V × ρизд.
Массу смеси делят на компоненты по массовому соотношению А:Б = a:b:
MА = M × a / (a + b), MБ = M × b / (a + b)
Коэффициент уплотнения для конкретной полости подбирают пробной заливкой. В технической литературе по формованию жёсткого ППУ предпочтительный диапазон 1,1–1,5; в примерах ниже он взят для иллюстрации, а не как норма для системы.
Пример 1. Межстеновая полость, 300 PRO Z
Дано: стена 4 × 3 м, S = 12 м², толщина полости h = 0,10 м. Система 300 (30) PRO Z Г2: ρсв = 30 кг/м³ (середина диапазона 25–35 по ЛТИ), А:Б = 100:105. Берём k = 1,2.
- Объём: V = 12 × 0,10 = 1,2 м³.
- Масса смеси: M = 1,2 × 30 × 1,2 = 43,2 кг.
- Компонент А: 43,2 × 100 / 205 = 21,1 кг.
- Компонент Б: 43,2 × 10⁵ / 205 = 22,1 кг.
На 1 м² такой стены при толщине 100 мм выходит 0,1 × 30 × 1,2 = 3,6 кг смеси, при толщине 50 мм вдвое меньше, 1,8 кг. Если пробная заливка покажет k = 1,1, масса на всю стену составит 39,6 кг, при k = 1,5 уже 54 кг. Поэтому коэффициент лучше определить до начала работ, а не по факту.
Для сверки есть ещё один ориентир: по карточке выход готового продукта с комплекта 300 PRO Z (470 кг: А 220 кг + Б 250 кг) составляет 10–13 м³. Полость 1,2 м³ займёт примерно 9–12 % комплекта.
Пример 2. Скорлупы, 400 S
Дано: суммарный объём отливаемых скорлуп V = 0,5 м³, плотность в изделии ρизд = 60 кг/м³, А:Б = 100:140.
- Масса смеси: M = 0,5 × 60 = 30 кг.
- Компонент А: 30 × 100 / 240 = 12,5 кг.
- Компонент Б: 30 × 140 / 240 = 17,5 кг.
Пример 3. Дверь холодильной камеры, 418HD(30)F
Дано: внутренний объём полотна 1,0 × 2,0 × 0,05 м, V = 0,1 м³. Заливка на машине высокого давления, плотность в ядре 35–40 кг/м³, А:Б = 100:120.
- Масса смеси: M = 0,1 × 35…40 = 3,5–4,0 кг.
- Компонент А: 4,0 × 100 / 220 = 1,8 кг (для верхней границы).
- Компонент Б: 4,0 × 120 / 220 = 2,2 кг.
По объёму соотношение у этой системы 1:1, это указано в ЛТИ.
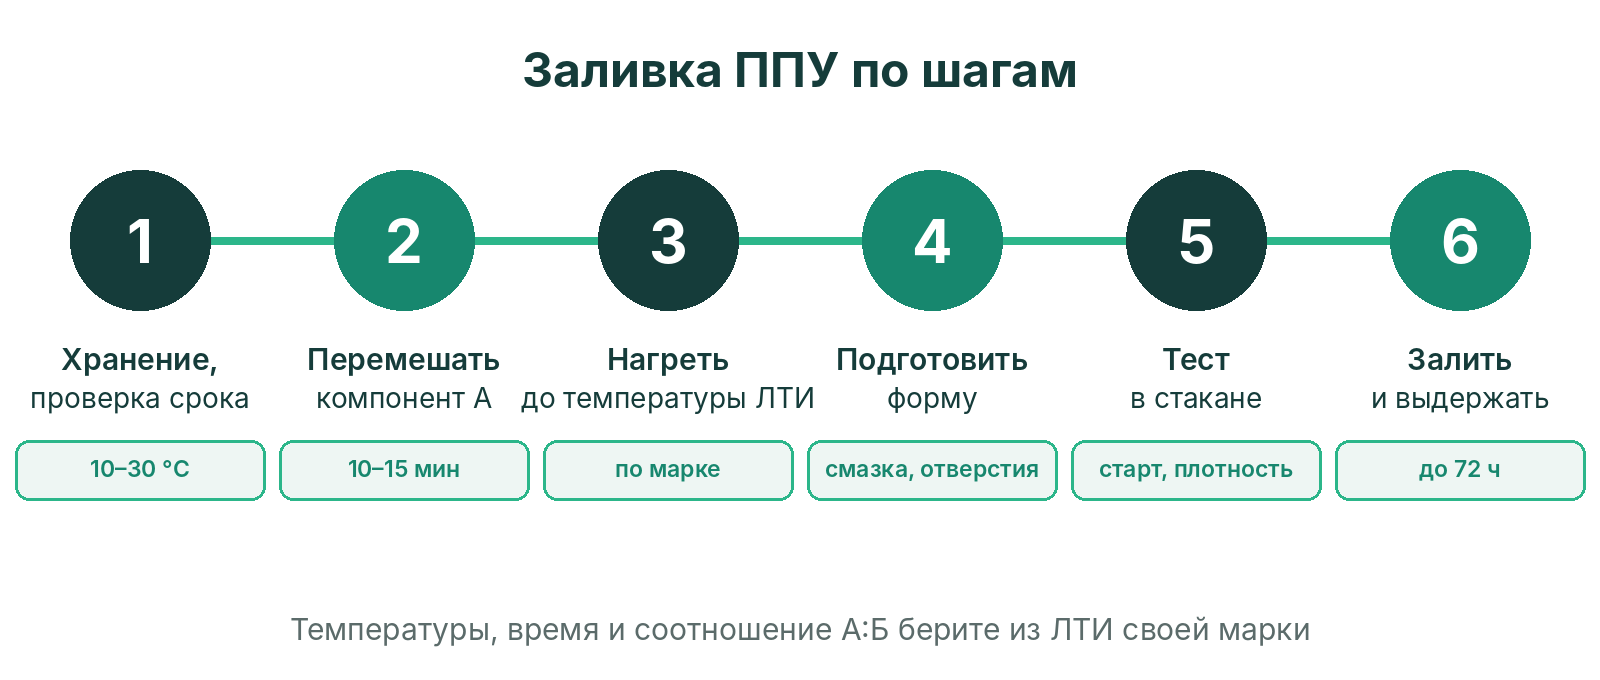
Заливка ППУ: технология по шагам
Порядок ниже собран из правил переработки и ЛТИ систем Экотермикс. Конкретные температуры и время смотрите в документе на свою марку.
- Хранение. Компонент А хранят в крытом сухом складе без прямого солнца: у 300 PRO Z при +10…+30 °C, у 400 Т и 400 ТБ при 15–30 °C, у 418HD(30)F при 15–25 °C. Бочки ставят пробками вверх не ближе 1 м от нагревательных приборов. Компоненты чувствительны к влаге, тару держат закрытой.
- Проверка срока. Гарантийный срок обычно 6 или 12 месяцев. После него материал не выбрасывают, а проверяют на соответствие нормам и только потом используют.
- Перемешивание компонента А. Полиольный компонент перемешивают до однородности, у 400 Т и 400 ТБ в течение 10–15 минут лопастной мешалкой.
- Термостатирование. Компоненты доводят до температуры из ЛТИ: 35–45 °C у 300 PRO Z, 20–22 °C у 400 Т, 20 ± 2 °C у 400 S, 25 ± 1 °C у 418HD(30)F.
- Подготовка полости или формы. Форму очищают и смазывают антиадгезионной смазкой, подбирая её под систему и материал формы. Температура форм: 20–22 °C для скорлуп 400 S, 25–30 °C для ПИР-панелей на 406 P, 25–30 °C для трубы при заливке 400 Т, до 30 °C для корпуса буйка. Для заливки стен 300 PRO Z основание должно быть не холоднее 15 °C, воздух не холоднее 10 °C. В закрытой форме оставляют небольшие отверстия для выхода воздуха. Стены заливают снизу вверх ярусами до 30 см с паузой около 5 минут между ними.
- Тест в стакане. Перед серией проверьте время старта, гелеобразования и плотность свободного вспенивания при своей температуре и сравните с ЛТИ.
- Дозирование и заливка. Компоненты смешивают строго в массовом соотношении из ЛТИ и заливают сразу: вспенивание начинается почти немедленно. Сторонние добавки в компоненты без согласования с технологом вносить нельзя.
- Выдержка. Время выдержки в форме зависит от размеров изделия и подбирается опытным путём. Скорлупы 400 S после извлечения выдерживают 24 часа при 20–30 °C для вторичного отверждения. У 418HD(30)F полное отверждение занимает до 72 часов.
- Защита поверхности. Открытоячеистую 600 (210) PRO Z после полимеризации покрывают краской, грунт-эмалью или тонким слоем системы 300.
Безопасность: работы ведут в средствах защиты органов дыхания (по карточке 400 ТБ это изолирующий противогаз или противогаз марок БКФ или В), в очках с боковыми накладками, перчатках из синтетической резины и спецодежде. В помещении нужны вытяжная вентиляция, местные отсосы и средства пожаротушения. Системы предназначены для профессионального использования.
Проблемы, признаки и решения
| Проблема | Признаки | Решение |
|---|---|---|
| Не учтено уплотнение пены | Компонентов не хватило, часть полости не заполнена | Считать расход с коэффициентом уплотнения, подобрать k пробной заливкой |
| Форма или обшивка не держат давление | Выпучивание стенок, перекос формы | Усилить оснастку и прижим: форма должна выдерживать давление уплотнения без деформации |
| Воздух не выходит из полости | Раковины и пустоты в верхней части | Сделать небольшие отверстия для выхода воздуха |
| Изделие прилипает к форме | Задиры поверхности при извлечении | Нанести антиадгезионную смазку, подобранную под систему и материал формы |
| Температура компонентов вне диапазона ЛТИ | Время старта и плотность в стакане не совпадают с ЛТИ | Термостатировать компоненты; у 418 HD (50-80) не перегревать А выше 30 °C |
| Компонент А не перемешан | Нестабильный результат от заливки к заливке | Перемешивать А до однородности, у 400 Т и 400 ТБ 10–15 минут |
| Неверная пропорция | Результат не совпадает с паспортом качества | Дозировать строго по массовому соотношению из ЛТИ, плотность пропорцией не регулировать |
| Запах после заливки 600 PRO Z | Запах в помещении | Проточная вентиляция и защитное покрытие поверхности после полимеризации |
| Истёк срок хранения | Материал пролежал больше гарантийного срока | Проверить компонент на соответствие нормам до применения |
Частые ошибки
- Берут плотность из карточки как плотность в изделии. В закрытой полости пена уплотняется, и масса на кубометр выходит больше.
- Считают заливку по формуле для напыления. Для заливки нужен объём полости и коэффициент уплотнения.
- Пытаются сделать пену легче или плотнее, меняя пропорцию. Плотность задаёт рецептура, а соотношение А:Б фиксировано в ЛТИ.
- Не делают тест в стакане. Без него не видно, как система ведёт себя при вашей температуре.
- Заливают в холодную полость. У 300 PRO Z основание должно быть не ниже 15 °C, у форм и труб для 400 Т и 406 P нужна температура 25–30 °C.
- Не оставляют выход воздуху. Пена выталкивает воздух, и без отверстий он остаётся в виде пустот.
- Не перемешивают компонент А. Карточки требуют довести его до однородности перед переработкой.
- Подмешивают сторонние материалы. ЛТИ прямо запрещает вносить их без консультации с технологом.
Советы специалистов
На практике специалисты Экотермикс начинают подбор не с марки, а с задачи: что заливаем, какой объём, каким оборудованием, при какой температуре в цехе или на объекте. Отсюда несколько рекомендаций.
- Просите паспорт качества на партию. У 300 PRO Z и 300 PRO ICE в карточке прямо сказано: диапазон плотности широкий, конкретные значения указываются в паспорте качества партии. Расчёт расхода делайте по паспорту, а не по общему диапазону.
- Закладывайте пробную заливку в план. Коэффициент уплотнения для своей полости или формы определяют опытным путём, время выдержки в форме тоже.
- Сверяйте работу с ЛТИ при каждой смене условий. Новая партия, другая температура, другая оснастка: тест в стакане занимает несколько минут и сразу показывает отклонение.
- Не доводите систему под себя добавками. Если серийная марка не подходит, систему можно доработать под технологию или изделие: доработанные составы проходят испытания в лаборатории завода.
- Для частного дома приглашайте бригаду. Заливочные системы рассчитаны на профессиональное применение, с контролем температуры, дозирования и средствами защиты.
Вопросы и ответы
Что такое заливочный ППУ простыми словами?
Это пенополиуретан, который получают прямо в полости или форме. Два жидких компонента, полиольный А и изоцианатный Б, смешивают в заданной пропорции и заливают внутрь. Через 5–60 секунд, в зависимости от марки, начинается вспенивание: смесь поднимается, заполняет объём и твердеет. В результате внутри стены, панели, корпуса холодильника или пресс-формы получается сплошной слой жёсткой пены без швов. Такой способ удобен там, где утеплитель или наполнитель нельзя уложить плитами: в узких зазорах, сложных формах, между двумя обшивками. Системы Экотермикс поставляются компонентами в отдельных бочках и смешиваются непосредственно перед работой.
Чем заливочный ППУ отличается от напыляемого?
Главное отличие в способе нанесения. Напыляемую систему распыляют на открытую поверхность слоями, пена растёт свободно и сразу видна. Заливочную систему подают порцией в замкнутый объём, где пена поднимается под давлением стенок и уплотняется. Из-за этого у заливочных систем другие требования: важна текучесть смеси, время старта под длину полости, прочность формы и выход для воздуха. Расход тоже считается иначе: для напыления берут площадь и толщину слоя, для заливки берут объём полости и коэффициент уплотнения. Подбирать систему нужно под метод: напыляемую марку не стоит заливать в полость и наоборот, без консультации технолога.
Жидкий пенополиуретан и заливочный ППУ это одно и то же?
В поисковых запросах эти названия обычно означают одно и то же. «Жидкий» относится к состоянию материала до вспенивания: компоненты А и Б приходят в бочках как жидкости и смешиваются на месте. Пеной материал становится уже в полости или форме. Строго говоря, жидкими до реакции бывают и напыляемые системы, поэтому при заказе лучше называть метод: заливка в полость, заливка в форму, «труба в трубе», производство панелей. Так менеджер и технолог сразу предложат подходящую марку. Запрос «жидкий утеплитель пенополиуретан» чаще всего означает утепление стен заливкой.
Из каких компонентов состоит двухкомпонентный пенополиуретан?
Компонент А у систем Экотермикс представляет собой готовую к использованию смесь простых полиэфиров и специальных добавок. В его рецептуру входит и вспениватель, если он не подаётся отдельно. Компонент Б представляет собой полимерный дифенилметандиизоцианат. Компоненты смешивают строго в массовом соотношении из ЛТИ, например 100:105 у 300 PRO Z или 100:140 у 400 S. У систем для холодильников 400 FR-X и FR-XD есть третья часть: циклопентан, 13 частей на 100 частей А. У 400 Т ППМ в смесь добавляют кварцевый песок в соотношении 100:160:180. Вносить в компоненты другие материалы без согласования с технологом ЛТИ запрещает.
Какое соотношение компонентов у заливочных систем?
Соотношение у каждой марки своё и задаётся в массовых частях. По картам Экотермикс: 100:105 у 300 PRO Z, 300 PRO ICE, 600 PRO Z и 406 FP; 100:110 у 418 HD (90-400) и 507/130 ZV; 100:120 у 418HD(30)F, 418 HD (50-80) и 418 HD (UR); 100:135 у 400 P; 100:140 у 400 Т, 400 S и 400 ТБ; 100:162 у Z 30/162; 100:180 у 400 Т (100:180); 100:190 у 406 P. Объёмное соотношение указано не везде: у 418HD(30)F это 1:1. Пропорцию нельзя менять, чтобы получить другую плотность: результат будет расходиться с паспортом качества.
Почему плотность в изделии выше, чем в карточке?
В карточке и ЛТИ обычно указана плотность свободного вспенивания: пена поднялась без ограничений, в стакане или открытом ящике. В закрытой полости стенки и крышка мешают ей расширяться, пена уплотняется, и масса на кубометр растёт. Например, у системы для скорлуп 400 S плотность свободного вспенивания 30–35 кг/м³, а в изделии 60 кг/м³. У 418HD(30)F в стакане выходит 30–35 кг/м³, а в ядре изделия на машине высокого давления 35–40 кг/м³. Поэтому расчёт расхода по одной только плотности из карточки даёт заниженную цифру.
Что такое коэффициент уплотнения и как его определить?
Коэффициент уплотнения показывает, во сколько раз плотность в изделии больше плотности свободного вспенивания: k = ρизд / ρсв. В технической литературе по формованию жёсткого ППУ формы заполняют с коэффициентом больше 1,03 и не выше 1,9, предпочтительно 1,1–1,5. Для своей полости его находят пробной заливкой: заливают известную массу смеси, убеждаются, что объём заполнен целиком, и делят массу на объём полости. Получается фактическая плотность в изделии. Её делят на плотность свободного вспенивания из теста в стакане. Найденный коэффициент затем используют для расчёта всей серии.
Как рассчитать расход заливочного ППУ на стену?
Считайте по формуле M = V × ρсв × k. Сначала найдите объём полости: площадь стены умножьте на толщину зазора в метрах. Затем умножьте объём на плотность свободного вспенивания из ЛТИ и на коэффициент уплотнения. Например, полость 12 м² толщиной 0,10 м даёт 1,2 м³. При плотности 30 кг/м³ и k = 1,2 масса смеси составит 43,2 кг. Для 300 PRO Z с соотношением 100:105 это 21,1 кг компонента А и 22,1 кг компонента Б. Коэффициент уплотнения лучше определить пробной заливкой: при k = 1,1 выйдет 39,6 кг, при k = 1,5 уже 54 кг.
Можно ли залить ППУ в стены готового дома?
Да, заливка ППУ в межстеновое пространство при ремонте выполняется через небольшие технологические отверстия в облицовке без демонтажа конструкций. Пена равномерно заполняет полость, включая узкие места, и не утяжеляет стену заметно. Для таких работ выпускаются системы 300 PRO Z Г2, 300 PRO ICE (Z) Г2 и 600 (210) PRO Z Г2. Нужно соблюсти температурные условия: для 300 PRO Z основание не холоднее 15 °C, воздух не холоднее 10 °C. Мы рекомендуем сверлить отверстия до 14 мм в шахматном порядке с шагом 30–50 см и заливать снизу вверх, короткими порциями с паузой около 10 секунд. Точные параметры для вашей стены согласуйте с технологом и проверьте на тестовом участке.
Какая система подходит для заливки полостей в стенах?
В подборке Экотермикс для заливки полостей четыре системы. 300 PRO Z Г2 на воде даёт закрытоячеистую пену с теплопроводностью 0,032 и выходом 10–13 м³ с комплекта. 300 PRO ICE (Z) Г2 тоже закрытоячеистая, но на фреоне. 600 (210) PRO Z Г2 открытоячеистая, плотность свободного вспенивания 8–15 кг/м³, выход 26–30 м³ с комплекта, работает при температуре основания от 0 °C, но требует проточной вентиляции и покрытия поверхности после полимеризации. 418HD(30)F подходит для заливки жёсткого ППУ в зданиях, дверных проёмах и промышленных холодильниках. Выбор зависит от требований к структуре, горючести и температуре на объекте.
Чем открытоячеистая заливочная система отличается от закрытоячеистой?
В закрытоячеистой пене ячейки замкнуты, в открытоячеистой сообщаются между собой. У систем Экотермикс это видно по цифрам: закрытоячеистая 300 PRO Z по ЛТИ имеет плотность свободного вспенивания 25–35 кг/м³ и выход с комплекта 10–13 м³, открытоячеистая 600 (210) PRO Z легче, 8–15 кг/м³, и даёт 26–30 м³ с комплекта. Закрытоячеистая жёсткая пена слабо впитывает воду, поэтому её выбирают для изделий, работающих во влажной среде, например буйков. Для 600 PRO Z производитель требует проточную вентиляцию и защитное покрытие поверхности после полимеризации.
При какой температуре можно заливать ППУ?
Ориентируйтесь на ЛТИ конкретной марки, единой цифры нет. Для 300 PRO Z компоненты нагревают до 35–45 °C, основание должно быть не ниже 15 °C, воздух не ниже 10 °C, а рекомендуемые условия по ЛТИ 20 ± 2 °C при влажности до 80 %. У 600 PRO Z допустимая температура основания 0 °C. Системы серии 406 и 418 HD перерабатывают при 18–22 °C, 400 Т и 400 ТБ при 20–22 °C, 418HD(30)F при 25 ± 1 °C. Отдельно нормируется температура форм и труб: 25–30 °C для ПИР-панелей и для трубы при заливке 400 Т.
Какое оборудование нужно для заливки ППУ?
Набор зависит от задачи. В правилах переработки Экотермикс упоминаются ручная и машинная заливка: 400 S, например, перерабатывают обоими способами в закрытые металлические пресс-формы, а 418HD(30)F имеет отдельные параметры для заливочной машины высокого давления. При непрерывном производстве ПИР-панелей теплоизоляцию изготавливают на отдельной заливочной машине ППУ. В любом случае понадобятся лопастная мешалка для компонента А, средства термостатирования, весы для дозирования по массе, оснастка или формы с антиадгезионной смазкой и средства защиты. Конкретную установку для заливки ППУ подбирают под производительность и марку системы.
Можно ли заливать ППУ вручную?
Да, ручная заливка предусмотрена для части систем. Система 400 S перерабатывается ручной или машинной заливкой в пресс-формы, а 418 HD (90-400) описана в карточке как ручная заливка для монолитного полиуретана. При ручной работе особенно важно точно взвесить компоненты по массовому соотношению из ЛТИ, быстро и тщательно перемешать смесь и сразу залить её: у разных марок старт наступает через 5–60 секунд. Перед серией сделайте тест в стакане и сравните время старта с ЛТИ.
Из чего делают формы для заливки ППУ?
По данным Экотермикс, заливку ведут в формы из силикона, пластика, дерева, металла и других материалов. Скорлупы для труб отливают в закрытые металлические пресс-формы. Перед заливкой форму очищают и наносят антиадгезионную смазку, чтобы изделие вынималось легко и без задиров. Смазку подбирают под марку системы, материал формы, качество поверхности и геометрию, и для каждой пары система плюс форма её режим оптимизируют опытным путём. Форма должна выдерживать давление пены при уплотнении без деформации, а в закрытой форме нужны небольшие отверстия для выхода воздуха.
Какая система нужна для заливки ульев?
Для ульев в линейке Экотермикс есть две системы серии 418 HD. Экотермикс 418 HD (UR) применяется для изготовления пчелиных ульев, декоративных и конструктивных элементов мебели методом залива в пресс-формы; плотность свободного вспенивания 50–60 кг/м³, соотношение А:Б 100:120. Экотермикс 418 HD (50-80) рассчитана на изделия, где нужна низкая плотность, включая ульи, декоративные балки и доски «под дерево»; плотность 45–80 кг/м³. Компоненты перерабатывают при 18–22 °C, компонент А нельзя перегревать выше 30 °C. Формы для заливки ульев из ППУ перед работой обрабатывают антиадгезионной смазкой.
Какой ППУ используют для теплоизоляции труб?
Для предизолированных труб «труба в трубе» выпускаются 400 Т (100:140) для теплосетей, нефте- и газопроводов с температурой эксплуатации до 150 °C и 400 Т (100:180), которая соответствует требованиям ГОСТ 30732-2020. Система 400 Т PRO даёт плотность свободного вспенивания 35–45 кг/м³. Для пенополимерминеральной изоляции есть 400 Т ППМ, в которую добавляют кварцевый песок. Для монтажа на уже проложенные трубы отливают скорлупы из 400 S: теплопроводность 0,033 Вт/(м·К), прочность на сжатие 300 кПа, теплостойкость по Вика не менее 150 °C. При заливке 400 Т температура трубы должна быть 25–30 °C.
Какая система подходит для производства сэндвич-панелей?
Для ПИР- и сэндвич-панелей предназначены 406 P (соотношение 100:190, вспениватель вода и муравьиная кислота) и 406 FP (100:105, вода), а также 400 P для периодического способа (100:135). Системы 400 P2 и 400 P4 применяют для сэндвич-панелей, стен и крыш фургонов и полуприцепов при толщине изолирующего слоя 20–200 мм. Для 406 P рекомендованы компоненты 18–23 °C и форма 25–30 °C: так смесь лучше растекается, плотность по объёму ровнее, а зона вытянутых ячеек меньше. Выбор между ними делают по способу производства и вспенивателю.
Как хранить компоненты для заливки ППУ?
Компонент А хранят в крытом сухом помещении без прямого солнца. Температурный диапазон зависит от марки: +10…+30 °C у 300 PRO Z, 15–30 °C у 400 Т и 400 ТБ, 15–25 °C у 418HD(30)F, не ниже +5 °C у Z 30/162. Отрицательные температуры недопустимы. Бочки ставят пробками вверх, не ближе 1 м от нагревательных приборов, тара должна быть плотно закрыта: компоненты чувствительны к влаге. Гарантийный срок у разных систем 6 или 12 месяцев со дня изготовления в закрытой таре. Перед переработкой компонент А перемешивают до однородности.
Что делать, если срок хранения компонентов истёк?
Списывать материал сразу не нужно. В ЛТИ и карточках Экотермикс порядок одинаковый: по истечении гарантийного срока перед каждым применением компонент проверяют на соответствие нормам. Если соответствие подтверждено, его используют по назначению. На практике это значит провести тест в стакане при температуре из ЛТИ и сравнить время старта, гелеобразования и плотность свободного вспенивания с табличными. Если показатели ушли за пределы диапазона, обратитесь к технологу завода с номером партии и результатами теста.
Как долго отверждается заливочный ППУ?
Время зависит от системы и размера изделия. У 418HD(30)F по ЛТИ время подъёма в стакане 180–220 секунд, а полное отверждение занимает до 72 часов. У монолитной 418 HD (1000) полное отверждение не более 600 секунд. Для скорлуп 400 S время выдержки в пресс-форме подбирают опытным путём, а после извлечения изделие ещё 24 часа держат в камере при 20–30 °C, пока проходят вторичные процессы отверждения. Нагружать изделие или собирать конструкцию раньше срока из ЛТИ не стоит.
Какой класс горючести у заливочных систем?
Класс горючести указан в характеристиках каждой марки. У 300 PRO Z Г2 и 600 (210) PRO Z Г2 это Г2, умеренно горючие. У 418HD(30)F в ЛТИ указан класс Г3 по ГОСТ 30244-94. Класс сверяют с требованиями проекта до заказа. Что означают группы Г1, Г2, Г3 и Г4, подробно разобрано в статье блога про группу горючести ППУ, ссылка есть выше, в разделе о выборе системы.
Нужна ли защита при работе с заливочным ППУ?
Да. По карточке 400 ТБ при работе используют изолирующий противогаз или противогаз марок БКФ или В, защитные очки с боковыми накладками, непроницаемые перчатки из синтетической резины, спецодежду и обувь. Помещение оборудуют вытяжной вентиляцией, рабочие места местными отсосами и средствами пожаротушения. Для 600 PRO Z отдельно требуется проточная вентиляция на весь период эксплуатации помещения. Подробные сведения об опасных компонентах содержатся в паспорте безопасности, его выдаёт технический отдел производителя. Системы предназначены для профессионального использования.
Можно ли заказать систему под свою плотность и технологию?
Да. У 300 PRO Z в карточке указано, что партию изготавливают под фактическую потребность, а плотность выпускают в вариантах 20, 30, 40, 60 и 120 кг/м³. Если серийная марка не закрывает задачу, инженеры Экотермикс дорабатывают систему под технологию или изделие заказчика, а доработанный состав испытывают в собственной лаборатории на соответствие стандарту. Для заявки подготовьте описание изделия или полости, объём, способ заливки, оборудование и температуру в цехе: так технолог быстрее предложит рецептуру.
Документы
- Лист технической информации ЭКОТЕРМИКС 300 (30) PRO Z Г2, вкладка «Документы».
- Лист технической информации ЭКОТЕРМИКС 300 (30) PRO ICE Z Г2, вкладка «Документы».
- Лист технической информации ЭТМ 418 HD30F, вкладка «Документы».
- Подборка заливочных систем Экотермикс с характеристиками каждой марки.
- ГОСТ 30732-2020 «Трубы и фасонные изделия стальные с тепловой изоляцией из пенополиуретана с защитной оболочкой».
- ГОСТ 30244-94, по которому в ЛТИ 418HD(30)F указан класс горючести Г3.
Вывод
Заливочный ППУ выбирают в три шага. Сначала задача и структура ячейки: стены и полости, панели, холодильники, трубы или изделия в формах. Затем плотность по ЛТИ и паспорту качества партии. Затем условия переработки: соотношение по массе, температура компонентов, формы и основания, время старта под вашу оснастку.
Расход заливки считают по объёму полости и уплотнению: M = V × ρсв × k, а коэффициент k определяют пробной заливкой. Регулировать плотность пропорцией нельзя, для другой плотности нужна другая марка или партия под заказ. Перед серией всегда делайте тест в стакане и сверяйте его с ЛТИ.
Подберём заливочную систему под вашу задачу
Пришлите описание полости или изделия, объём, способ заливки и температуру на участке. Технолог Экотермикс подберёт систему и плотность, поможет рассчитать компоненты и пришлёт ЛТИ.
- Телефон: 8 800 350-71-35
- E-mail: opt@ecotermix.ru


